
cas client
Foreign body detection
Psycle machine vision systems detect metal, plastic or bone fragments in real time on your food production lines, before they reach the consumer or damage your equipment.
Contact us
Quick links
Des cadences élevées, des formats qui changent plusieurs fois par jour, un atelier lavé au jet et une tolérance nulle sur la sécurité du consommateur : contrôler la qualité en agroalimentaire n’a pas grand-chose à voir avec un atelier d’usinage. Voici ce que la vision industrielle y détecte, et comment elle s’y installe.
La vision industrielle contrôle chaque produit à la cadence de la ligne, là où un opérateur ne peut prélever qu’un échantillon. Sur une ligne agroalimentaire, elle repère les corps étrangers, vérifie l’intégrité du scellage et du bouchage, lit les mentions de date et de numéro de lot, contrôle l’étiquetage et le niveau de remplissage, puis écarte les produits non conformes avant qu’ils ne quittent l’atelier. Assistée par apprentissage, elle se règle sur les défauts réels de votre production plutôt que sur une bibliothèque de défauts génériques.
100 %
des produits contrôlés
Le contrôle visuel humain prélève ; la vision inspecte chaque unité qui passe devant la caméra.
24 h/24
sans dérive d’attention
Le critère de décision est le même au premier produit du poste et au dernier de la nuit.
IP69K
lavage haute pression
Les carters et les optiques sont choisis pour le nettoyage au jet et les produits désinfectants.
1 image
par produit contrôlé
Chaque décision est justifiée par la photo qui l’a motivée : la traçabilité ne repose plus sur un déclaratif.
Enjeux du secteur
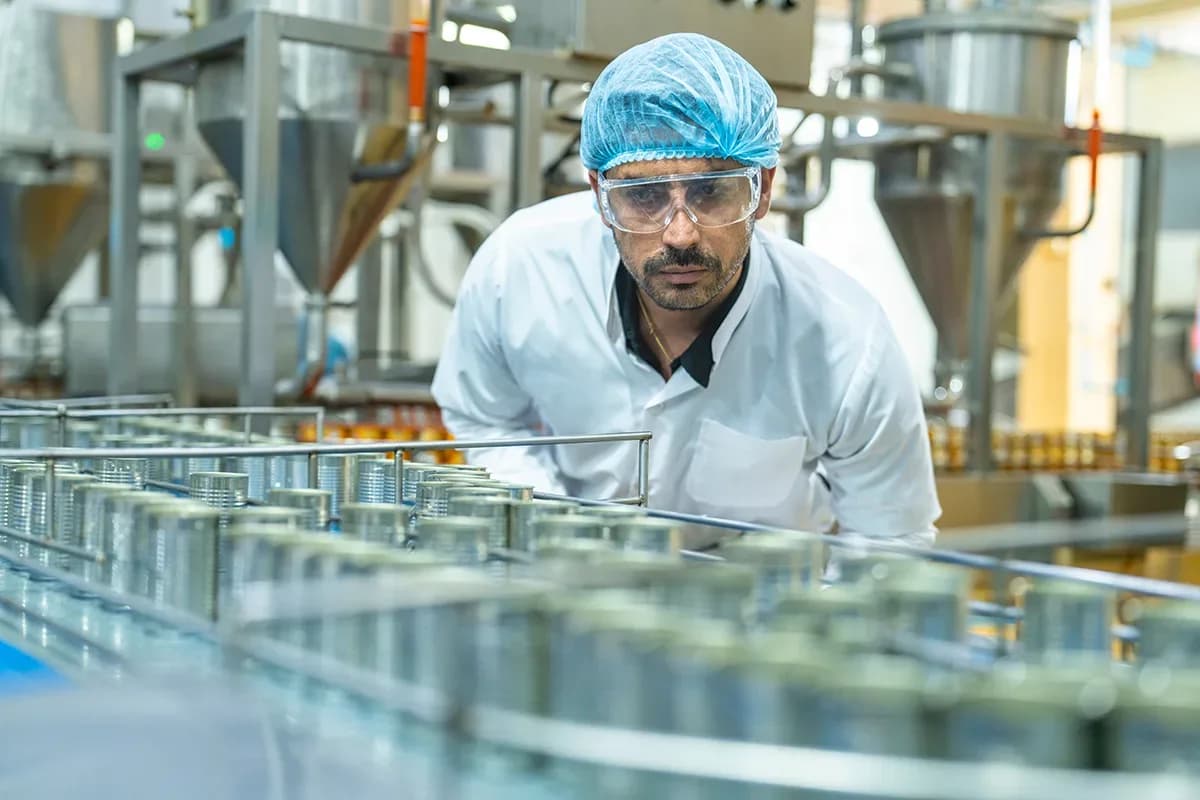
Fibre, éclat de plastique, morceau de joint, insecte : ce que la détection de métaux ne voit pas, et qui déclenche un rappel s’il sort de l’atelier.
Pli sous l’opercule, produit pris dans la soudure, operculage décentré : les causes de fuite se voient à l’image avant de se voir en test d’étanchéité.
Mention absente, décalée, illisible ou périmée : un marqueur qui dérive contamine une palette entière avant que quiconque s’en aperçoive.
Étiquette manquante, penchée, décollée, ou celle d’une autre recette : la première cause de rappel en agroalimentaire n’est pas microbiologique, elle est déclarative.
Niveau hors tolérance, bouchon de travers, capsule mal sertie, contenant déformé : les défauts qui coûtent en réclamation client plus qu’en sécurité.
Plusieurs centaines de produits par minute, des changements de format en cours de journée et un atelier nettoyé au jet : les vraies contraintes du poste.
Sur la ligne
Un poste de contrôle en agroalimentaire n’est pas un poste de laboratoire déplacé sur une ligne. Les carters, les optiques et les éclairages sont choisis pour supporter le nettoyage haute pression et les produits désinfectants, et pour rester lisibles sous la buée comme sous le givre.
Le reste suit la même logique : un montage qui laisse la ligne accessible aux opérateurs, une éjection qui s’interface avec votre automate, et un temps de traitement calé sur votre cadence réelle plutôt que sur celle d’une démonstration.
Sous le capot
Deux ateliers qui conditionnent le même produit ne produisent pas les mêmes défauts : la matière, les réglages, la vitesse et l’usure des outils décident de ce qui apparaît réellement. Un modèle entraîné ailleurs voit donc autre chose que ce qui sort de chez vous.
C’est pourquoi l’apprentissage part de vos images, y compris de vos cas limites — ceux dont vos opérateurs discutent entre eux. Et lorsqu’un nouveau défaut apparaît, ce sont vos équipes qui reprennent la main sur le modèle, sans repasser par un prestataire.
cas client
Psycle machine vision systems detect metal, plastic or bone fragments in real time on your food production lines, before they reach the consumer or damage your equipment.
Contact uscas client
Defective heat seals, misapplied lids, non-compliant caps: machine vision inspects 100% of food and pharmaceutical packaging to guarantee leak-tightness and regulatory compliance.
Contact uscas client
Pressure, deformation, fill level: machine vision detects leaks and sealing defects on food pouches at the end of the line, to reject non-compliant units before packaging and protect product traceability.
En savoir plusMéthode
.01
Nous partons de vos pièces et de vos images. L’étude dit ce qui est détectable, à quelle cadence, et ce qui ne l’est pas.
.02
Optique, éclairage et modèle sont figés sur un poste d’essai, avec vos cas limites et vos contraintes de lavage.
.03
Montage sur la ligne, interfaçage automate, éjection, remontée des résultats vers vos outils qualité.
.04
Nouveau format, nouveau défaut, nouvelle recette : la mise à jour du modèle se fait chez vous, sans nous.
Un poste placé trop tôt laisse passer ce qui se produit ensuite ; trop tard, il fait rejeter un produit déjà emballé.
| Où la caméra se place | Ce que le système décide | |
|---|---|---|
| Corps étranger | Après remplissage, avant fermeture du contenant | Éjection du produit et alerte si le défaut se répète |
| Scellage et operculage | En sortie de scelleuse ou d’operculeuse | Éjection, et signal de dérive avant que le lot soit perdu |
| Date et numéro de lot | Juste après le marqueur | Éjection ; arrêt demandé si l’illisibilité devient systématique |
| Étiquette et allergènes | Après l’étiqueteuse | Comparaison à la recette en cours, puis éjection |
| Remplissage et bouchage | Après doseuse et boucheuse | Éjection du produit hors tolérance |
| Aspect du produit | Sur convoyeur, avant conditionnement | Tri ou déclassement plutôt que rebut |

The intelligence Psycle brings is essential for obtaining a reliable result.
Julien Guinoiseau – Director
Aretec (groupe SOGAT)

They didn't hesitate to add features to their software to meet our needs.
Thibault Lonpret – Robotics and Automation Project Manager
Intercarat

Psycle is an ideal partner for developing advanced machine vision functions.
Sébastien Le Jariel – Head of Pre-Project Engineering
Himber Technologies (groupe SMB)

The partnership with Psycle opens up very interesting new possibilities for automating food processes.
Estelle Le Pape – President
MCA Process

Psycle's AI lets us choose what we want to detect, and detect it without false positives.
Patrice Ferrero – Continuous Improvement Manager
Massilly

Technature secures the quality control of its products and packaging with machine vision
Mathis Le Floch – Industrialization Engineering Intern
Technature

Psycle's AI gives us immediate responsiveness in detecting defects. The interface is easy to use and allows instant data analysis.
Adeline Bazin – Site Director
Babynov

Their SDK and all their tools are well designed, well documented and ready to use. All of this is backed by outstanding technical support.
Dr Russell Sion – CEO
Jenton Dimaco
Anything that is not metallic but remains visible: fiber, plastic shard, piece of gasket, insect. The camera is placed after filling, before the container is closed, and the affected product is ejected; an alert is raised if the defect recurs. Vision therefore complements the metal detector rather than replacing it, and what is detectable on your products is confirmed during the feasibility study.
Yes. A crease under the lidding film, product caught in the seal or an off-center lid can be seen in the image, before showing up in a leak test. Every tray or pouch is inspected at line speed, rather than just a sample.
Yes. The system spots a mention that is missing, offset, illegible or incorrect, as well as a label that is missing, skewed, peeling or belonging to another recipe. This is a key point for allergens: the leading cause of recalls in the food industry is labeling, not microbiological. A drifting coder is flagged from the very first products, not after an entire pallet.
Yes, that is a starting requirement. The housings, optics and lighting are chosen for jet cleaning (IP69K rating) and disinfectants, and to keep a usable image under condensation as well as frost. The mounting leaves the line accessible to operators.
The processing time is matched to your actual line speed, which can reach several hundred products per minute. Format or recipe changes during the day are planned for from the prototype stage. When a new format arrives, your teams update the model themselves, without going back to a service provider.
The location depends on the defect you are looking for. Placed too early, the station misses what happens afterwards; placed too late, it rejects a product that has already been packaged.
Ejection is linked to your PLC.
les solutions psycle
un framework Python compatible avec les standards de vision (GenICam) et les derniers modèles de Deep Learning.