Agroalimentaire

Des cadences élevées, des formats qui changent plusieurs fois par jour, un atelier lavé au jet et une tolérance nulle sur la sécurité du consommateur : contrôler la qualité en agroalimentaire n’a pas grand-chose à voir avec un atelier d’usinage. Voici ce que la vision industrielle y détecte, et comment elle s’y installe.

À quoi sert la vision industrielle dans l’agroalimentaire ?

La vision industrielle contrôle chaque produit à la cadence de la ligne, là où un opérateur ne peut prélever qu’un échantillon. Sur une ligne agroalimentaire, elle repère les corps étrangers, vérifie l’intégrité du scellage et du bouchage, lit les mentions de date et de numéro de lot, contrôle l’étiquetage et le niveau de remplissage, puis écarte les produits non conformes avant qu’ils ne quittent l’atelier. Assistée par apprentissage, elle se règle sur les défauts réels de votre production plutôt que sur une bibliothèque de défauts génériques.

  • 100 % des produits contrôlés, sans ralentir la ligne
  • Un matériel qui supporte le lavage au jet et les ambiances humides
  • Une image conservée pour chaque produit, et sa décision justifiée
  • Changements de format et nouveaux défauts repris par vos équipes

Ce que change un poste de vision sur une ligne

100 %

des produits contrôlés

Le contrôle visuel humain prélève ; la vision inspecte chaque unité qui passe devant la caméra.

24 h/24

sans dérive d’attention

Le critère de décision est le même au premier produit du poste et au dernier de la nuit.

IP69K

lavage haute pression

Les carters et les optiques sont choisis pour le nettoyage au jet et les produits désinfectants.

1 image

par produit contrôlé

Chaque décision est justifiée par la photo qui l’a motivée : la traçabilité ne repose plus sur un déclaratif.

Enjeux du secteur

Ce que l’on contrôle sur une ligne agroalimentaire

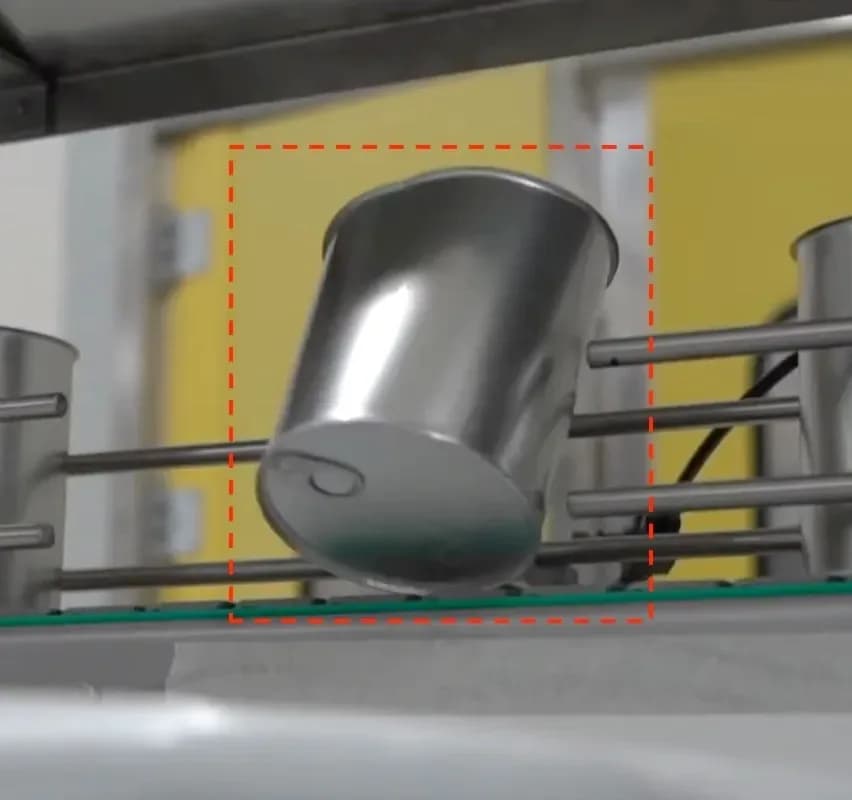
Conserve non conforme
Six contrôles qui reviennent sur presque toutes les lignes

Corps étrangers

Fibre, éclat de plastique, morceau de joint, insecte : ce que la détection de métaux ne voit pas, et qui déclenche un rappel s’il sort de l’atelier.

Intégrité du scellage

Pli sous l’opercule, produit pris dans la soudure, operculage décentré : les causes de fuite se voient à l’image avant de se voir en test d’étanchéité.

Date, lot et marquage

Mention absente, décalée, illisible ou périmée : un marqueur qui dérive contamine une palette entière avant que quiconque s’en aperçoive.

Étiquette et allergènes

Étiquette manquante, penchée, décollée, ou celle d’une autre recette : la première cause de rappel en agroalimentaire n’est pas microbiologique, elle est déclarative.

Remplissage et bouchage

Niveau hors tolérance, bouchon de travers, capsule mal sertie, contenant déformé : les défauts qui coûtent en réclamation client plus qu’en sécurité.

Cadence et lavage

Plusieurs centaines de produits par minute, des changements de format en cours de journée et un atelier nettoyé au jet : les vraies contraintes du poste.

Sur la ligne

Un poste de vision pensé pour un atelier lavé au jet

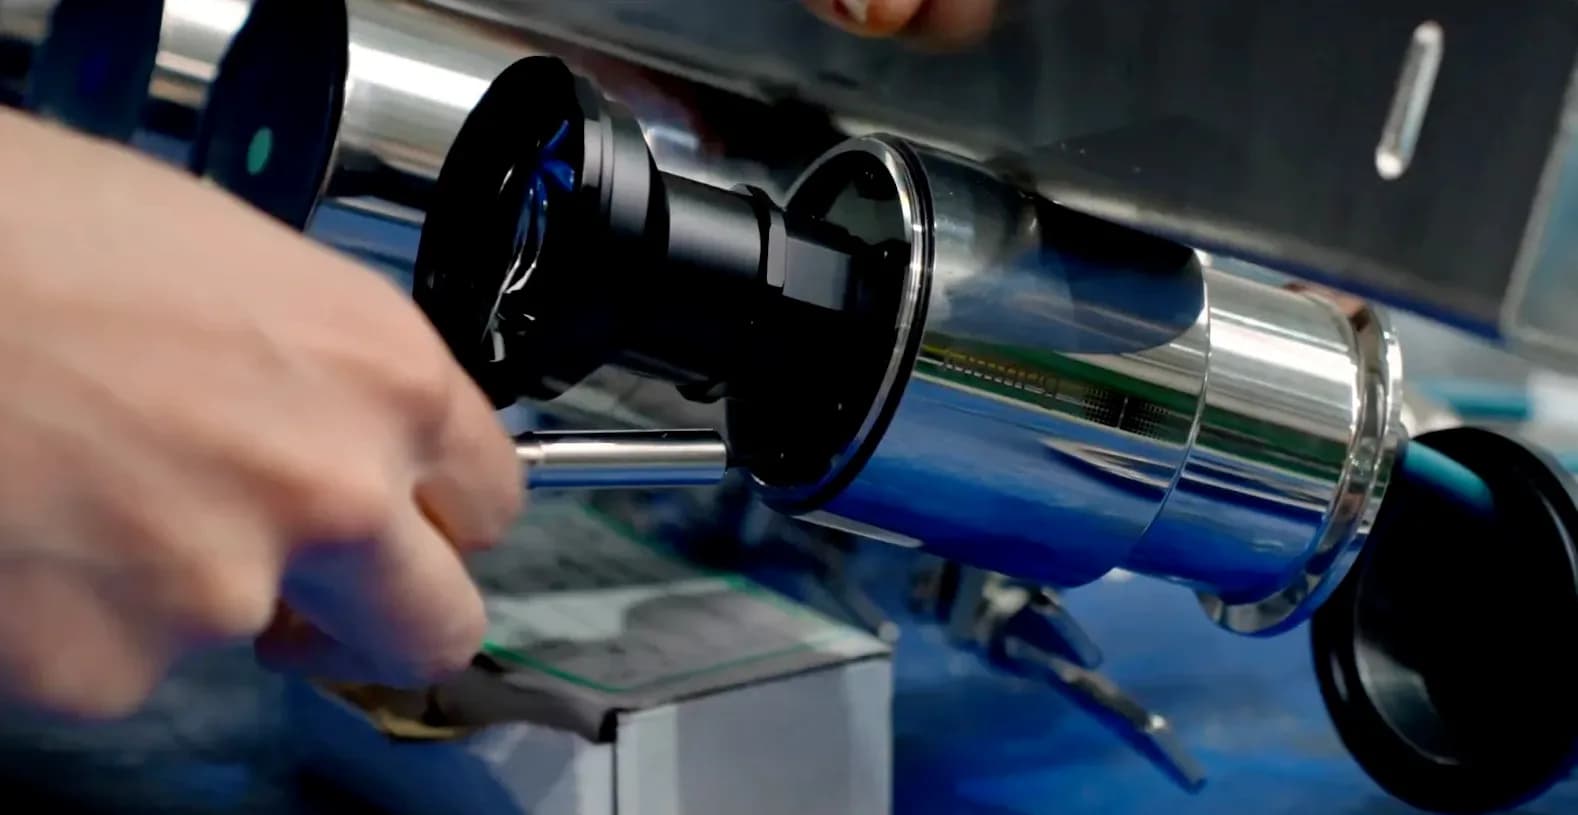
Un poste de contrôle en agroalimentaire n’est pas un poste de laboratoire déplacé sur une ligne. Les carters, les optiques et les éclairages sont choisis pour supporter le nettoyage haute pression et les produits désinfectants, et pour rester lisibles sous la buée comme sous le givre.

Le reste suit la même logique : un montage qui laisse la ligne accessible aux opérateurs, une éjection qui s’interface avec votre automate, et un temps de traitement calé sur votre cadence réelle plutôt que sur celle d’une démonstration.

Voir le contrôle qualité par IA
montage_camera_ip_67

Sous le capot

Des modèles entraînés sur vos défauts pas sur un catalogue générique

Deux ateliers qui conditionnent le même produit ne produisent pas les mêmes défauts : la matière, les réglages, la vitesse et l’usure des outils décident de ce qui apparaît réellement. Un modèle entraîné ailleurs voit donc autre chose que ce qui sort de chez vous.

C’est pourquoi l’apprentissage part de vos images, y compris de vos cas limites — ceux dont vos opérateurs discutent entre eux. Et lorsqu’un nouveau défaut apparaît, ce sont vos équipes qui reprennent la main sur le modèle, sans repasser par un prestataire.

Découvrir PAQ
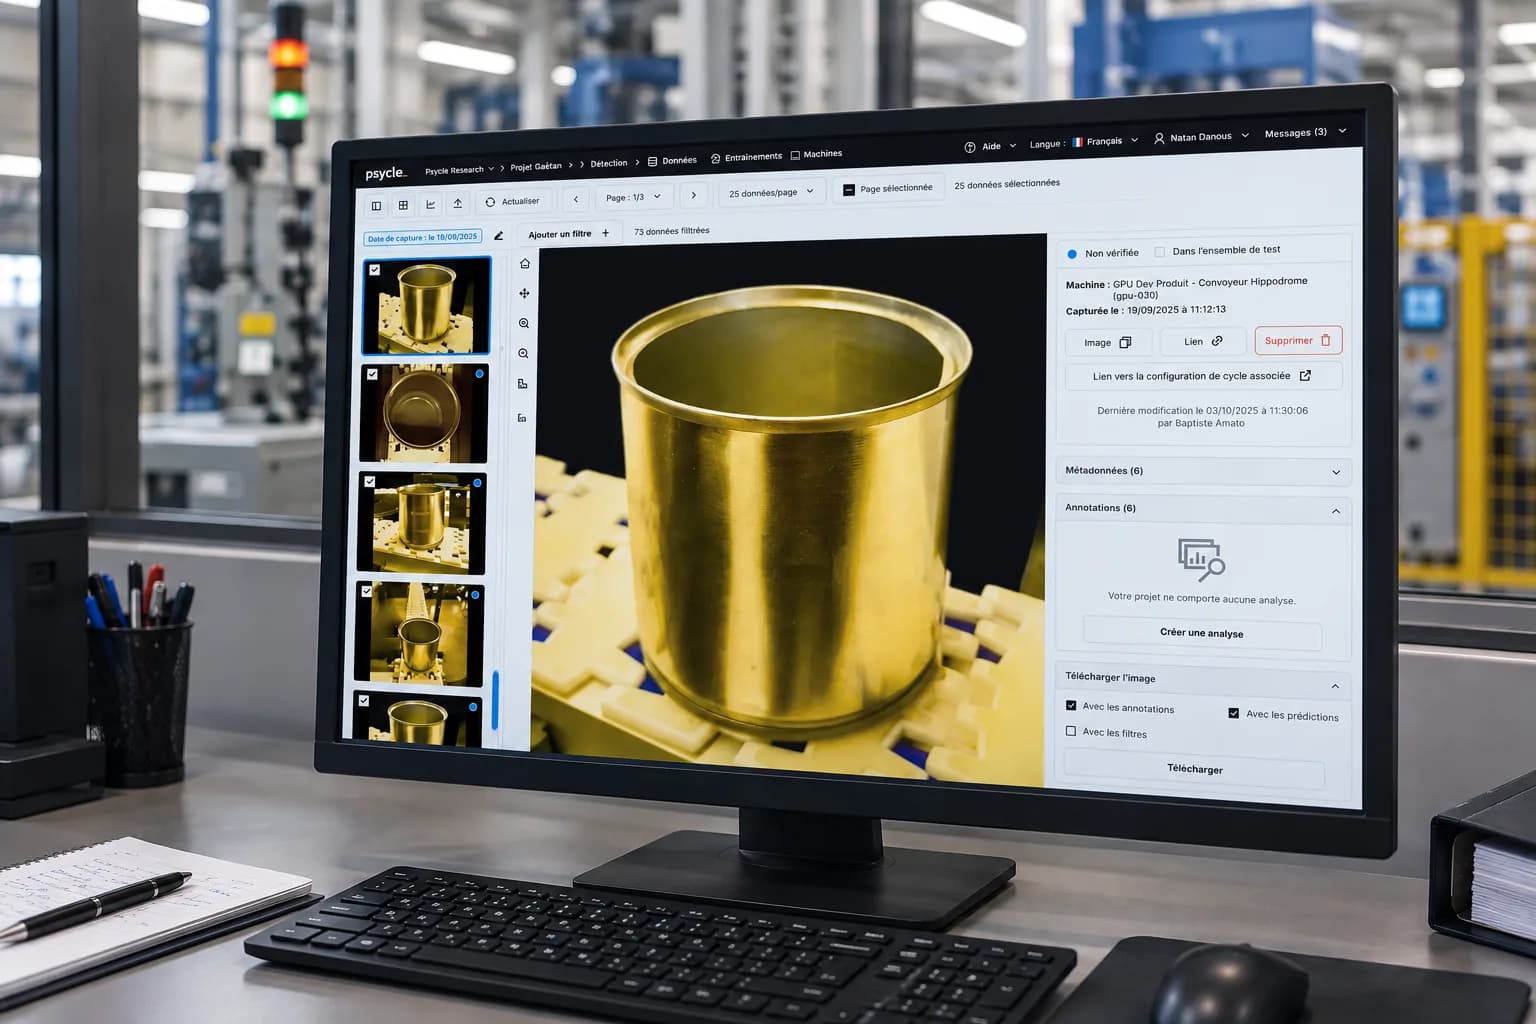
Psycle Assistant Qualité (PAQ) sur écran de bureau

cas client

Détection de corps étranger

Les systèmes de vision industrielle Psycle détectent en temps réel fragments métalliques, plastiques ou osseux sur vos lignes agro-alimentaires, avant qu’ils n’atteignent le consommateur ou n’endommagent vos équipements.

Nous contacter

cas client

Intégrité de scellage

Soudures thermiques défectueuses, opercules mal posés, bouchons non conformes : la vision industrielle inspecte 100 % des emballages alimentaires et pharmaceutiques pour garantir l’étanchéité et la conformité réglementaire.

Nous contacter

cas client

Détection de fuites sur gourdes

Pression, déformation, niveau de remplissage : la vision industrielle détecte les fuites et défauts d’étanchéité sur gourdes alimentaires en sortie de ligne, pour écarter les non-conformes avant conditionnement et protéger la traçabilité produit.

En savoir plus

Méthode

Comment se déroule un projet sur votre ligne

.01

Faisabilité

Vos produits, vos défauts

Nous partons de vos pièces et de vos images. L’étude dit ce qui est détectable, à quelle cadence, et ce qui ne l’est pas.

.02

Prototype

Le poste, en conditions

Optique, éclairage et modèle sont figés sur un poste d’essai, avec vos cas limites et vos contraintes de lavage.

.03

Mise en ligne

Intégration à l’existant

Montage sur la ligne, interfaçage automate, éjection, remontée des résultats vers vos outils qualité.

.04

Autonomie

Vos équipes reprennent la main

Nouveau format, nouveau défaut, nouvelle recette : la mise à jour du modèle se fait chez vous, sans nous.

Où le contrôle se place sur la ligne

Un poste placé trop tôt laisse passer ce qui se produit ensuite ; trop tard, il fait rejeter un produit déjà emballé.

Où la caméra se placeCe que le système décide
Corps étrangerAprès remplissage, avant fermeture du contenantÉjection du produit et alerte si le défaut se répète
Scellage et operculageEn sortie de scelleuse ou d’operculeuseÉjection, et signal de dérive avant que le lot soit perdu
Date et numéro de lotJuste après le marqueurÉjection ; arrêt demandé si l’illisibilité devient systématique
Étiquette et allergènesAprès l’étiqueteuseComparaison à la recette en cours, puis éjection
Remplissage et bouchageAprès doseuse et boucheuseÉjection du produit hors tolérance
Aspect du produitSur convoyeur, avant conditionnementTri ou déclassement plutôt que rebut

Ils contrôlent leurs lignes avec Psycle

Tous les témoignages

Des industriels de l’agroalimentaire

Questions fréquentes

Toute la FAQ
Agroalimentaire

Quels corps étrangers la vision détecte-t-elle que la détection de métaux ne voit pas ?

Ce qui n’est pas métallique mais reste visible : fibre, éclat de plastique, morceau de joint, insecte. La caméra se place après le remplissage, avant la fermeture du contenant, et le produit concerné est éjecté ; une alerte est levée si le défaut se répète. La vision complète donc le détecteur de métaux plutôt qu’elle ne le remplace, et ce qui est détectable sur vos produits se confirme lors de l’étude de faisabilité.

Agroalimentaire

Peut-on contrôler l’intégrité du scellage par caméra ?

Oui. Un pli sous l’opercule, du produit pris dans la soudure ou un operculage décentré se voient à l’image, avant de se révéler en test d’étanchéité. Chaque barquette ou gourde est contrôlée à la cadence de la ligne, et non plus un échantillon.

Agroalimentaire

La vision vérifie-t-elle la date, le numéro de lot et la bonne étiquette ?

Oui. Le système repère une mention absente, décalée, illisible ou erronée, ainsi qu’une étiquette manquante, penchée, décollée ou appartenant à une autre recette. C’est un point clé pour les allergènes : la première cause de rappel en agroalimentaire est déclarative, pas microbiologique. Un marqueur qui dérive est signalé dès les premiers produits, pas après une palette entière.

Agroalimentaire

Un poste de vision résiste-t-il au lavage haute pression ?

Oui, c’est une condition de départ. Les carters, les optiques et les éclairages sont choisis pour le nettoyage au jet (indice IP69K) et les produits désinfectants, et pour garder une image exploitable sous la buée comme sous le givre. Le montage laisse la ligne accessible aux opérateurs.

Agroalimentaire

Le contrôle suit-il la cadence et les changements de format ?

Le temps de traitement est calé sur votre cadence réelle, qui peut atteindre plusieurs centaines de produits par minute. Les changements de format ou de recette en cours de journée sont prévus dès le prototype. Quand un nouveau format arrive, vos équipes mettent le modèle à jour elles-mêmes, sans repasser par un prestataire.

Agroalimentaire

Où placer le contrôle sur une ligne agroalimentaire ?

L’emplacement dépend du défaut recherché. Placé trop tôt, le poste laisse passer ce qui se produit ensuite ; placé trop tard, il fait rejeter un produit déjà emballé.

  • corps étrangers : après remplissage, avant fermeture du contenant ;
  • scellage : en sortie de scelleuse ou d’operculeuse ;
  • date et numéro de lot : juste après le marqueur ;
  • étiquette et allergènes : après l’étiqueteuse ;
  • remplissage et bouchage : après doseuse et boucheuse ;
  • aspect du produit : sur convoyeur, avant conditionnement.

L’éjection est reliée à votre automate.

les solutions psycle

Démarrez votre projet de vision industrielle avec le SDK Psycle

un framework Python compatible avec les standards de vision (GenICam) et les derniers modèles de Deep Learning.